


欢迎来电咨询:180-3176-0999
 新闻动态

新 闻 动 态
T92/P92马氏体耐热钢牌号详解
作者:河北宏程管业有限公司
浏览:
发表时间:2026-10-02 09:14:58
P92属于美标马氏体耐热钢,执行标准:ASTM A335/A335M-2018
T92/P92钢是目前超超临界机组主汽、再热热段使用的新材质,焊接难度大,工艺要求严格,在预热、焊接电流、层间厚度、焊缝宽度、焊后处理等都有严格的工艺要求,且易产生裂纹缺陷。下面小编为大家介绍P92钢的化学成分、焊接性、焊接工艺要点。
P92钢的化学成分和性能特点
P92钢的化学成分:
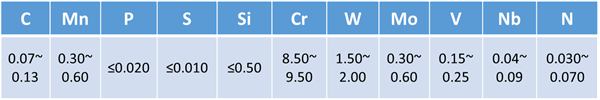
SA335-P92钢是在P91钢的基础上添加W元素,适当减少MO元素的含量,开发出来的一种新型钢种。其化学成分见下表。
P92钢的主要性能
1具有良好的物理性能
P92钢的线膨胀系数与P91钢相同,比奥氏体钢低,甚至还低于P22钢的线膨胀系数,故P92钢在机组启动和停止时,抗疲劳损伤的能力优于奥氏体钢、P22钢,导热率与P91钢相同,比奥氏体钢高。
2具有比P91钢更高的高温蠕变断裂强度
P92钢的常温强度和高温强度高于P91钢。根据各国测试结果,按照ASME标准估算出来的550℃、600℃和625℃等不同温度下10万小时P92钢的蠕变断裂强度分别为199MPa、131MPa和101MPa;而P91钢在相应温度下的蠕变断裂强度分别为141MPa、98MPa和68MPa。
3具有优异的常温冲击韧性
P92钢具有比传统钢明显优越的高温性能,而且还有优异的常温韧度。它和P91钢的情况大致相同。
4具有***的抗氧化性能
P92钢的抗烟灰氧化和抗水蒸气氧化的性能与P91钢大致相同。经测试,P92钢与P91钢在600℃、700℃下3000小时的水蒸气氧化皮厚度大致相同。
P92钢的焊接性分析
1焊接裂纹敏感性比传统的铁素体耐热钢低
P91钢需要预热到180℃裂纹率为零,P92钢只需预热到100℃,而P22钢需预热到300℃才能达到。
2具有较明显的时效倾向。
P92钢经3000小时时效后,其韧性下降了许多。P92钢的冲击功从时效前的220J左右降到了70J左右,在3000小时时效以后,冲击功继续下降的倾向不明显,冲击功将稳定在时效3000小时的水平。时效倾向发生在550~650℃的范围内,这个温度范围正是该钢材的工作温度范围。母材具有明显的时效倾向,与母材成分相近的焊缝也会有同样的倾向。
3焊缝韧性低于母材
焊缝金属是从温度非常高的熔融状态冷却下来的铸造结构,它没有机会经过TMCP过程(Thermal-Mechanical Control Process)即热控轧加工过程,晶粒得不到细化,Nb等微合金化元素还固熔在基体内,没有机会充分析出的缘故。
4焊接接头是影响机组运行安全的最薄弱环节
由于P92钢合金元素含量高,焊接上有较大的技术难度,容易出现接头冲击功低和长期运行中的IV型开裂早期失效,如果焊接质量得不到***,P92的优势将不复存在,并对机组运行安全性带来威胁。
焊接工艺
1焊材、保护气体的选择
焊丝:9CrWV(ER90S-G)规格:Ф2.4;焊条:CHROMET92(E9015-G)规格:Ф3.2;
钨极:WCe-20规格:Ф2.4
气体种类:Ar≥99.95%流量:7-12L/min背面保护:Ar≥99.95%流量:20-7L/min
2.安装对口
大径管:对口间隙3-6mm;小径管:对口间隙2-3mm
3背面充氩方案
采用背面充氩保护工艺,以避免焊缝根部氧化。大径管充氩方法一般情况下,可制作专用工具,无法采取专用装置时,可用耐高温应纸板配合耐温胶布等材料在焊口附近形成形成密闭气室。
小径管充氩可利用水溶纸堵塞管口两端。充氩位置:①从探伤孔进行充氩。②利用对口间隙,将细长铜管或不锈钢管敲扁后通过坡口伸进焊接区域,进行充气保护。③从管道开口端,利用制作的充氩工具进行充氩。
4焊接预热
焊前进行预热:T≥150℃,加热宽度每侧≥200mm,层间温度≤300℃。
大径管道:采用电脑温控设备对焊口进行跟踪预热,热电偶对称布置,热电偶与管件应接触良好,并校验合格。
小径管采用火焰预热,用测温笔测量温度。
5氩弧焊打底
氩弧焊打底在管道预热到规定温度并加热均匀后进行;打底采用直流正接法、两人对称焊接。
P92材质大径管道:打底焊采用内填丝法。P92材质小径管:打底焊采用外填丝法。氩弧焊打底时,焊接速度不宜太快,焊层厚度不少于3mm。
氩弧焊打底应焊两遍,目的是防止电焊击穿打底层,造成根部氧化。充氩保护:正面气流量7L/min,背部气流量20-7L/min
6电弧焊
打底完成后,将预热温度升至200-250℃,可以开始电弧焊;采用直流反接法、两人对称焊接。***、二层电弧焊,采用∮2.5mm焊条,在***熔化良好的前提下,尽量减小焊接电流,严防烧穿氩弧焊打底焊缝,采用背部充氩保护。
中间层采用∮3.2mm焊条,;各层接头应互相错开,焊工要加强层间打磨,严防焊接缺陷。采用多层多道焊,各焊道的单层厚度约2.5-3mm,单焊道的摆动宽度≤3倍焊条直径。每层焊道须清理干净,尤其注意清理接头及焊道两侧。中间不需要除氢。
7焊后热处理
焊接完毕后,降温至80-100℃后进行热处理:加热温度到750-770℃,升温速度≤145℃/h,加热宽度每侧200mm,保温宽度每侧350mm,保温5小时.,降温速度:300℃以上≤145℃/h
-
10-162026
荐 合金管件制造工艺说明
一、河北宏程管业有限公司合金管件制造工艺说明1.P91管件制造工艺流程注:Ⅰ、Ⅱ、Ⅲ、Ⅳ、Ⅴ、Ⅵ、Ⅶ为控制环节A、B、C、D、E、F、G、H、I为控制点1、2、
-
10-052026
如何选择国内工厂预制化管道生产厂家
随着国内工业管道工程向化、标准化方向演进,工厂预制化管道凭借缩短现场施工周期、提升安装质量、降低综合成本等优势,逐渐成为电力、化工、石油天然气等行业的解决方案。
-
10-022026
荐 合金钢管怎么选?A335P9/P91/P92品牌厂家推荐
A335P91、A335P92合金钢管,选购攻略大公开。在电力、石化、热力等工业领域快速发展,超临界电站、炼化项目、高温高压管道工程不断落地的当下 河北宏程管业有限公司
-
10-022026
荐 SA335 P92无缝管P92马氏体耐热钢管,P92管材
P92属于美标马氏体耐热钢,执行标准:ASTM A335/A335M-2018(13111723888)SA-335P92材料是美国钢号ASTM A335 P9
-
10-022026
荐 T92/P92马氏体耐热钢牌号详解
P92属于美标马氏体耐热钢,执行标准:ASTM A335/A335M-2018T92/P92钢是目前超超临界机组主汽、再热热段使用的新材质,焊接难度大,工艺要求
-
08-042026
弯头常见的材质有哪些?
弯头的常见材质及特点、适用场景如下:一、碳钢材质代表牌号:Q235、20#、A106B等核心特点:性价比高、机械强度好适用场景:普通水、气、油品的常


版权所有:河北宏程管业有限公司 All Rights Reserved《中华人民共和国电信与信息服务业经营许可证》
版权所有:河北宏程管业有限公司
All Rights Reserved《中华人民共和国电信与信息服务业经营许可证》

友情链接/ LINK:

